 庆合科技
庆合科技
GB/T 3836.2—2021《爆炸性环境 第2部分:由隔爆外壳"d"保护的设备》是工业防爆领域应用最广、技术最复杂的标准之一。隔爆原理的核心是:接合面间隙 i(gap)足够小 + 宽度 L 足够长 → 内部爆炸火焰经冷却后不点燃外部环境。本文从第 4 章术语到附录逐章拆解,重点解析间隙/宽度表、火焰通路类型、静压/过压试验及 IIC 特殊要求。
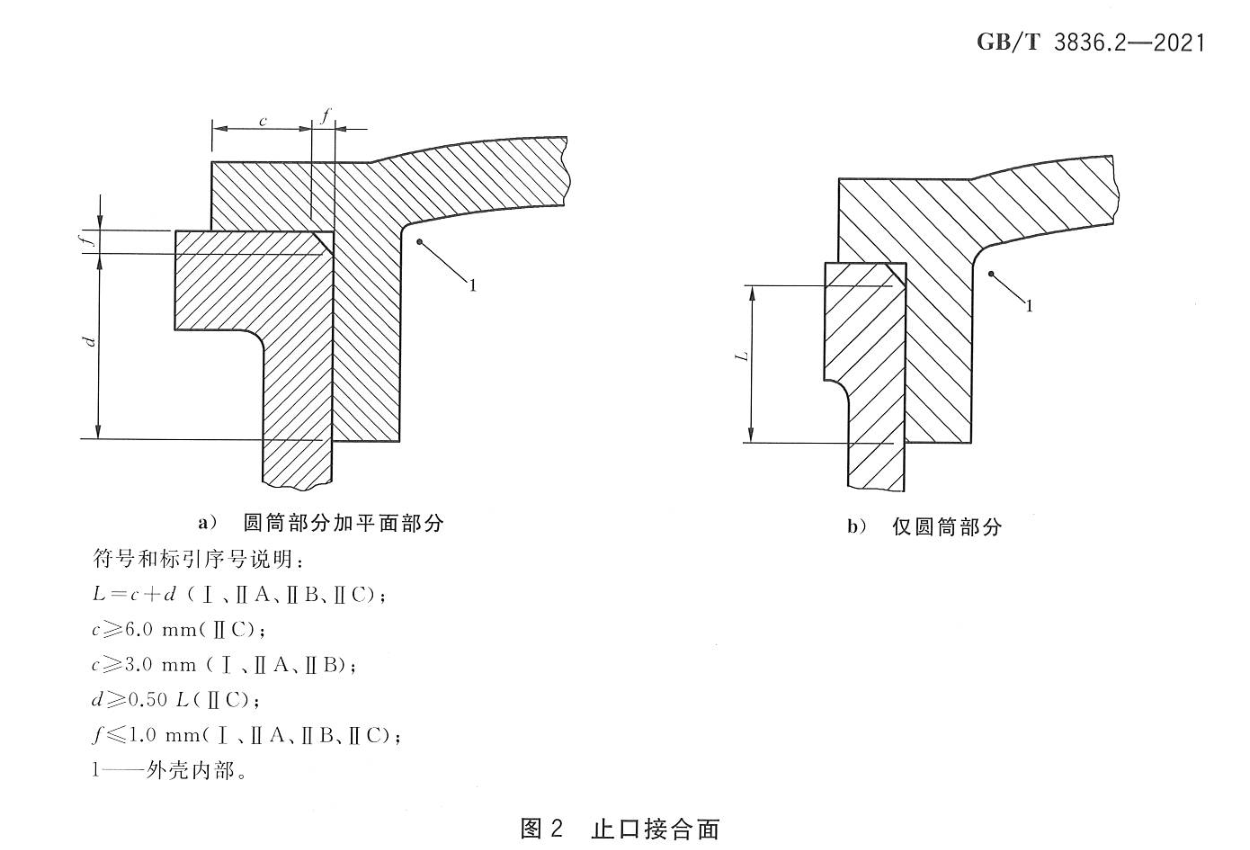
图源自 GB/T 3836.2—2021 第 5.2.3 节 图 2(止口接合面 · 物理页 7)。说明性引用,标准正文请访问 国家标准全文公开系统 或 IEC Webstore 官方渠道获取。
隔爆型"d"是防爆里最常见的一招:把可能产生火花的电气元件,装进一个特别结实的外壳里。里面万一炸了,外壳扛得住,火焰从缝隙出去时也被"降温"到点不着外面的气体——所以叫"隔爆"。
打个比方:就像高压锅——里面压力再大,只要锅盖密封够好、缝隙够小,外面的人啥事没有。
关你(设备厂 / 设计 / 采购)啥事:矿用、化工厂的设备要合法使用、要卖、要过安标/防爆认证,外壳的"缝隙宽度 L"和"缝隙大小 i"是死规定,差一丝就可能卡在认证上。这篇解读就是把这套规定从术语到设计实务讲透,让你和检测机构对话时心里有数。
| 条款号 | 术语 | 英文 | 核心含义 |
|---|---|---|---|
| 4.1 | 隔爆外壳 | flameproof enclosure | 能承受内部爆炸压力且阻止传爆的外壳 |
| 4.2 | 间隙(隔爆间隙) | gap (i) | 接合面相对表面间的距离——隔爆的核心参数 |
| 4.3 | 接合面宽度 | flamepath length (L) | 从隔爆外壳内部到外部的接合面最小长度 |
| 4.4 | 火焰通路 | flamepath | 内部火焰向外传播的路径(经接合面冷却) |
| 4.5 | 压力重叠 | pressure piling | 由于在外壳的一个空腔或间隔内发生点燃,造成另一个空腔或间隔内被预压的气体混合物点燃时呈现的状态(→ 专节解读) |
| 4.6 | 容积 | volume (V) | 空腔净容积——决定试验压力和间隙值 |
| 4.7 | 爆炸压力 | explosion pressure | 内部可燃混合物点燃后产生的最大压力 |
| 4.8 | 参考压力 | reference pressure (p_ref) | 三种浓度下测得的最大爆炸压力(设计依据) |
当外壳内部发生爆炸时:
| 容积 V | I 类(矿用)参考压力 | IIA 参考压力 | IIB 参考压力 | IIC 参考压力 |
|---|---|---|---|---|
| V ≤ 10 cm³ | 10 bar | 10 bar | 12 bar | 15 bar |
| 10 < V ≤ 500 cm³ | 10 bar | 10 bar | 15 bar | 18 bar |
| V > 500 cm³ | 10 bar | 12 bar | 15 bar | 20 bar |
| 项目 | 要求 | 原因 |
|---|---|---|
| 热稳定性 | 球压试验 ≥ 125°C(或更高按温度组别) | 高温下不软化变形导致间隙增大 |
| 阻燃性 | 阻燃等级明确(V-0/V-1/V-2) | 内部点燃时不助燃 |
| 抗老化 | 热老化试验(1000h)+ UV 老化(户外) | 长期使用性能不退化 |
| 表面电阻 | ≤ 1 GΩ(防静电) | 防止静电积聚放电引燃 |
| 轻合金成分 | Mg 含量限制(Ti ≤ 0.1% 时 Mg ≤ 6%) | 防止摩擦火花 |
隔爆外壳的紧固件要求比通用要求更严格——因为紧固失效直接导致隔爆能力丧失:
| 方式 | 适用场景 | 额外要求 |
|---|---|---|
| 螺纹紧固 | 端盖、法兰连接 | 啮合扣数满足要求;防松可靠 |
| 销钉定位 | 防止转动/错位 | 不能作为承力紧固件 |
| 铆接 | 永久性连接 | 铆接后不可拆卸;检查是否开裂 |
| 粘接 | 辅助密封 | 不能作为唯一紧固手段 |
| 类型 | 示意图描述 | 典型应用 | 特点 |
|---|---|---|---|
| 平面式 | 两个平行平面贴合 | 法兰连接、箱体端盖 | 最常用,加工简单 |
| 圆筒式(止口) | 轴与孔的圆柱配合 | 轴承座、转轴、操作杆 | 旋转部件必需 |
| 螺纹式 | 内外螺纹旋合 | 灯座、电缆引入管、堵头 | 自密封性好 |
| 迷宫/锯齿式 | 多重曲折路径 | 大型法兰、高压设备 | 增加冷却路径 |
| 复合式 | 上述两种以上组合 | 复杂外壳 | 最优但加工成本高 |
表2 — I、IIA 和 IIB 类外壳接合面最小宽度 L 与最大间隙 i(源自 GB/T 3836.2—2021 表2,物理页 11)
| 接合面 类型 |
L (mm) |
最大间隙 i (mm) | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| V ≤ 100 cm³ | 100 < V ≤ 500 | 500 < V ≤ 2000 | 2000 < V ≤ 5750 | V > 5750 | ||||||||||||
| I | IIA | IIB | I | IIA | IIB | I | IIA | IIB | I | IIA | IIB | I | IIA | IIB | ||
| 平面 接合面 | 6 | 0.30 | 0.30 | 0.20 | — | — | — | — | ||||||||
| 9.5 | 0.35 | 0.30 | 0.20 | 0.35 | 0.30 | 0.20 | 0.08 | 0.08 | — | 0.08 | 0.20 | — | 0.08 | 0.20 | — | |
| 12.5 | 0.40 | 0.30 | 0.20 | 0.40 | 0.30 | 0.20 | 0.40 | 0.30 | 0.20 | 0.40 | 0.20 | 0.15 | 0.40 | 0.20 | 0.15 | |
| 25 | 0.50 | 0.40 | 0.20 | 0.50 | 0.40 | 0.20 | 0.50 | 0.40 | 0.20 | 0.50 | 0.40 | 0.20 | 0.50 | 0.40 | 0.20 | |
| 圆筒形 或止口 | 6 | 0.30 | 0.30 | 0.20 | — | — | — | — | ||||||||
| 9.5 | 0.35 | 0.30 | 0.20 | 0.35 | 0.30 | 0.20 | — | — | — | |||||||
| 12.5 | 0.40 | 0.35 | 0.25 | 0.40 | 0.30 | 0.25 | 0.40 | 0.30 | 0.20 | 0.40 | 0.20 | — | 0.40 | 0.20 | — | |
| 25 | 0.50 | 0.40 | 0.30 | 0.50 | 0.40 | 0.30 | 0.50 | 0.40 | 0.30 | 0.50 | 0.40 | 0.25 | 0.50 | 0.40 | 0.25 | |
| 轴承压盖 (滑动) | 6 | 0.30 | 0.30 | 0.20 | — | — | — | — | ||||||||
| 9.5 | 0.35 | 0.30 | 0.20 | 0.35 | 0.30 | 0.20 | — | — | — | |||||||
| 12.5 | 0.40 | 0.35 | 0.25 | 0.40 | 0.35 | 0.25 | 0.40 | 0.30 | 0.20 | 0.40 | 0.20 | — | 0.40 | 0.20 | — | |
| 25 | 0.50 | 0.40 | 0.30 | 0.50 | 0.40 | 0.30 | 0.50 | 0.40 | 0.30 | 0.50 | 0.40 | 0.25 | 0.50 | 0.40 | 0.25 | |
| 轴承压盖 (滚动) | 6 | 0.45 | 0.45 | 0.30 | — | — | — | — | ||||||||
| 9.5 | 0.50 | 0.45 | 0.35 | 0.50 | 0.45 | 0.35 | — | — | — | |||||||
| 12.5 | 0.60 | 0.50 | 0.45 | 0.60 | 0.50 | 0.45 | 0.60 | 0.45 | 0.30 | 0.60 | 0.30 | — | 0.60 | 0.30 | — | |
| 25 | 0.75 | 0.60 | 0.45 | 0.75 | 0.60 | 0.45 | 0.75 | 0.60 | 0.45 | 0.75 | 0.40 | — | 0.75 | 0.40 | — | |
| 40 | 0.80 | 0.75 | 0.60 | 0.80 | 0.75 | 0.60 | 0.80 | 0.75 | 0.45 | 0.80 | 0.75 | 0.40 | 0.80 | 0.75 | 0.40 | |
注:表中部分数值引入了新标准(相对于旧版 GB 3836.2—1983)的更小间隙 L 或更大间隙值;这些数值基于美国 ANSI/UL 1203 中列出的 I 类段隔爆间隙。
表3 — IIC 类外壳接合面最小宽度 L 与最大间隙 i(源自 GB/T 3836.2—2021 表3,物理页 12)
| 接合面类型 | L (mm) |
最大间隙 i (mm) | |||
|---|---|---|---|---|---|
| V ≤ 100 | 100 < V ≤ 500 | 500 < V ≤ 2000 | V > 2000 | ||
| 平面接合面 | 6 | 0.10 | — | — | — |
| 9.5 | 0.10 | 0.10 | — | — | |
| 15.8 | 0.10 | 0.10 | 0.04 | 0.04 | |
| 25 | 0.10 | 0.10 | 0.04 | 0.04 | |
| 止口接合面 [图2a] ℓ≤6, d≥0.5L L=ℓ+d, ℓ≥1 | 12.5 | 0.15 | 0.15 | 0.15 | — |
| 25 | 0.18b | 0.18b | 0.18b | 0.18b | |
| 40 | 0.20c | 0.20c | 0.20c | 0.20c | |
| 圆筒形/止口 [图2b] | 6 | 0.10 | — | — | — |
| 9.5 | 0.10 | 0.10 | — | — | |
| 12.5 | 0.15 | 0.15 | 0.15 | — | |
| 25 | 0.15 | 0.15 | 0.15 | 0.15 | |
| 40 | 0.20 | 0.20 | 0.20 | 0.20 | |
| 轴承压盖 (滚动电机) | 6 | 0.15 | — | — | — |
| 9.5 | 0.15 | 0.15 | — | — | |
| 12.5 | 0.25 | 0.25 | 0.25 | — | |
| 25 | 0.25 | 0.25 | 0.25 | 0.25 | |
| 40 | 0.30 | 0.30 | 0.30 | 0.30 | |
a 只有符合 5.2.7 的要求时,才允许乙炔和空气爆炸性混合物采用平面接合面。
b 如果 f ≤ 0.5 mm,则圆筒部分的最大间隙可增大到 0.20 mm。
c 如果 f < 0.5 mm,则圆筒部分的最大间隙可增大到 0.25 mm。
| 参数 | IIA | IIB | IIC | 说明 |
|---|---|---|---|---|
| 径向间隙 i_d | 0.30 mm | 0.20 mm | 0.10 mm | 直径方向总间隙 |
| 最小接合面宽度 L | 6 mm | 9.5 mm | 12.5 mm | 轴向最小长度 |
| 最小啮合长度(螺纹) | 5 扣 | 5 扣 | 6 扣 | 螺纹接合面 |
接合面上不可避免地需要加工螺栓孔、定位孔、销钉孔等。GB/T 3836.2 在 5.2.4 节给出了 4 种典型示例(标准图 3~图 6),核心要求是 孔到外壳边缘的距离 l 必须满足间隙/宽度的整体要求——孔削弱了接合面,L 要从最不利路径算起。
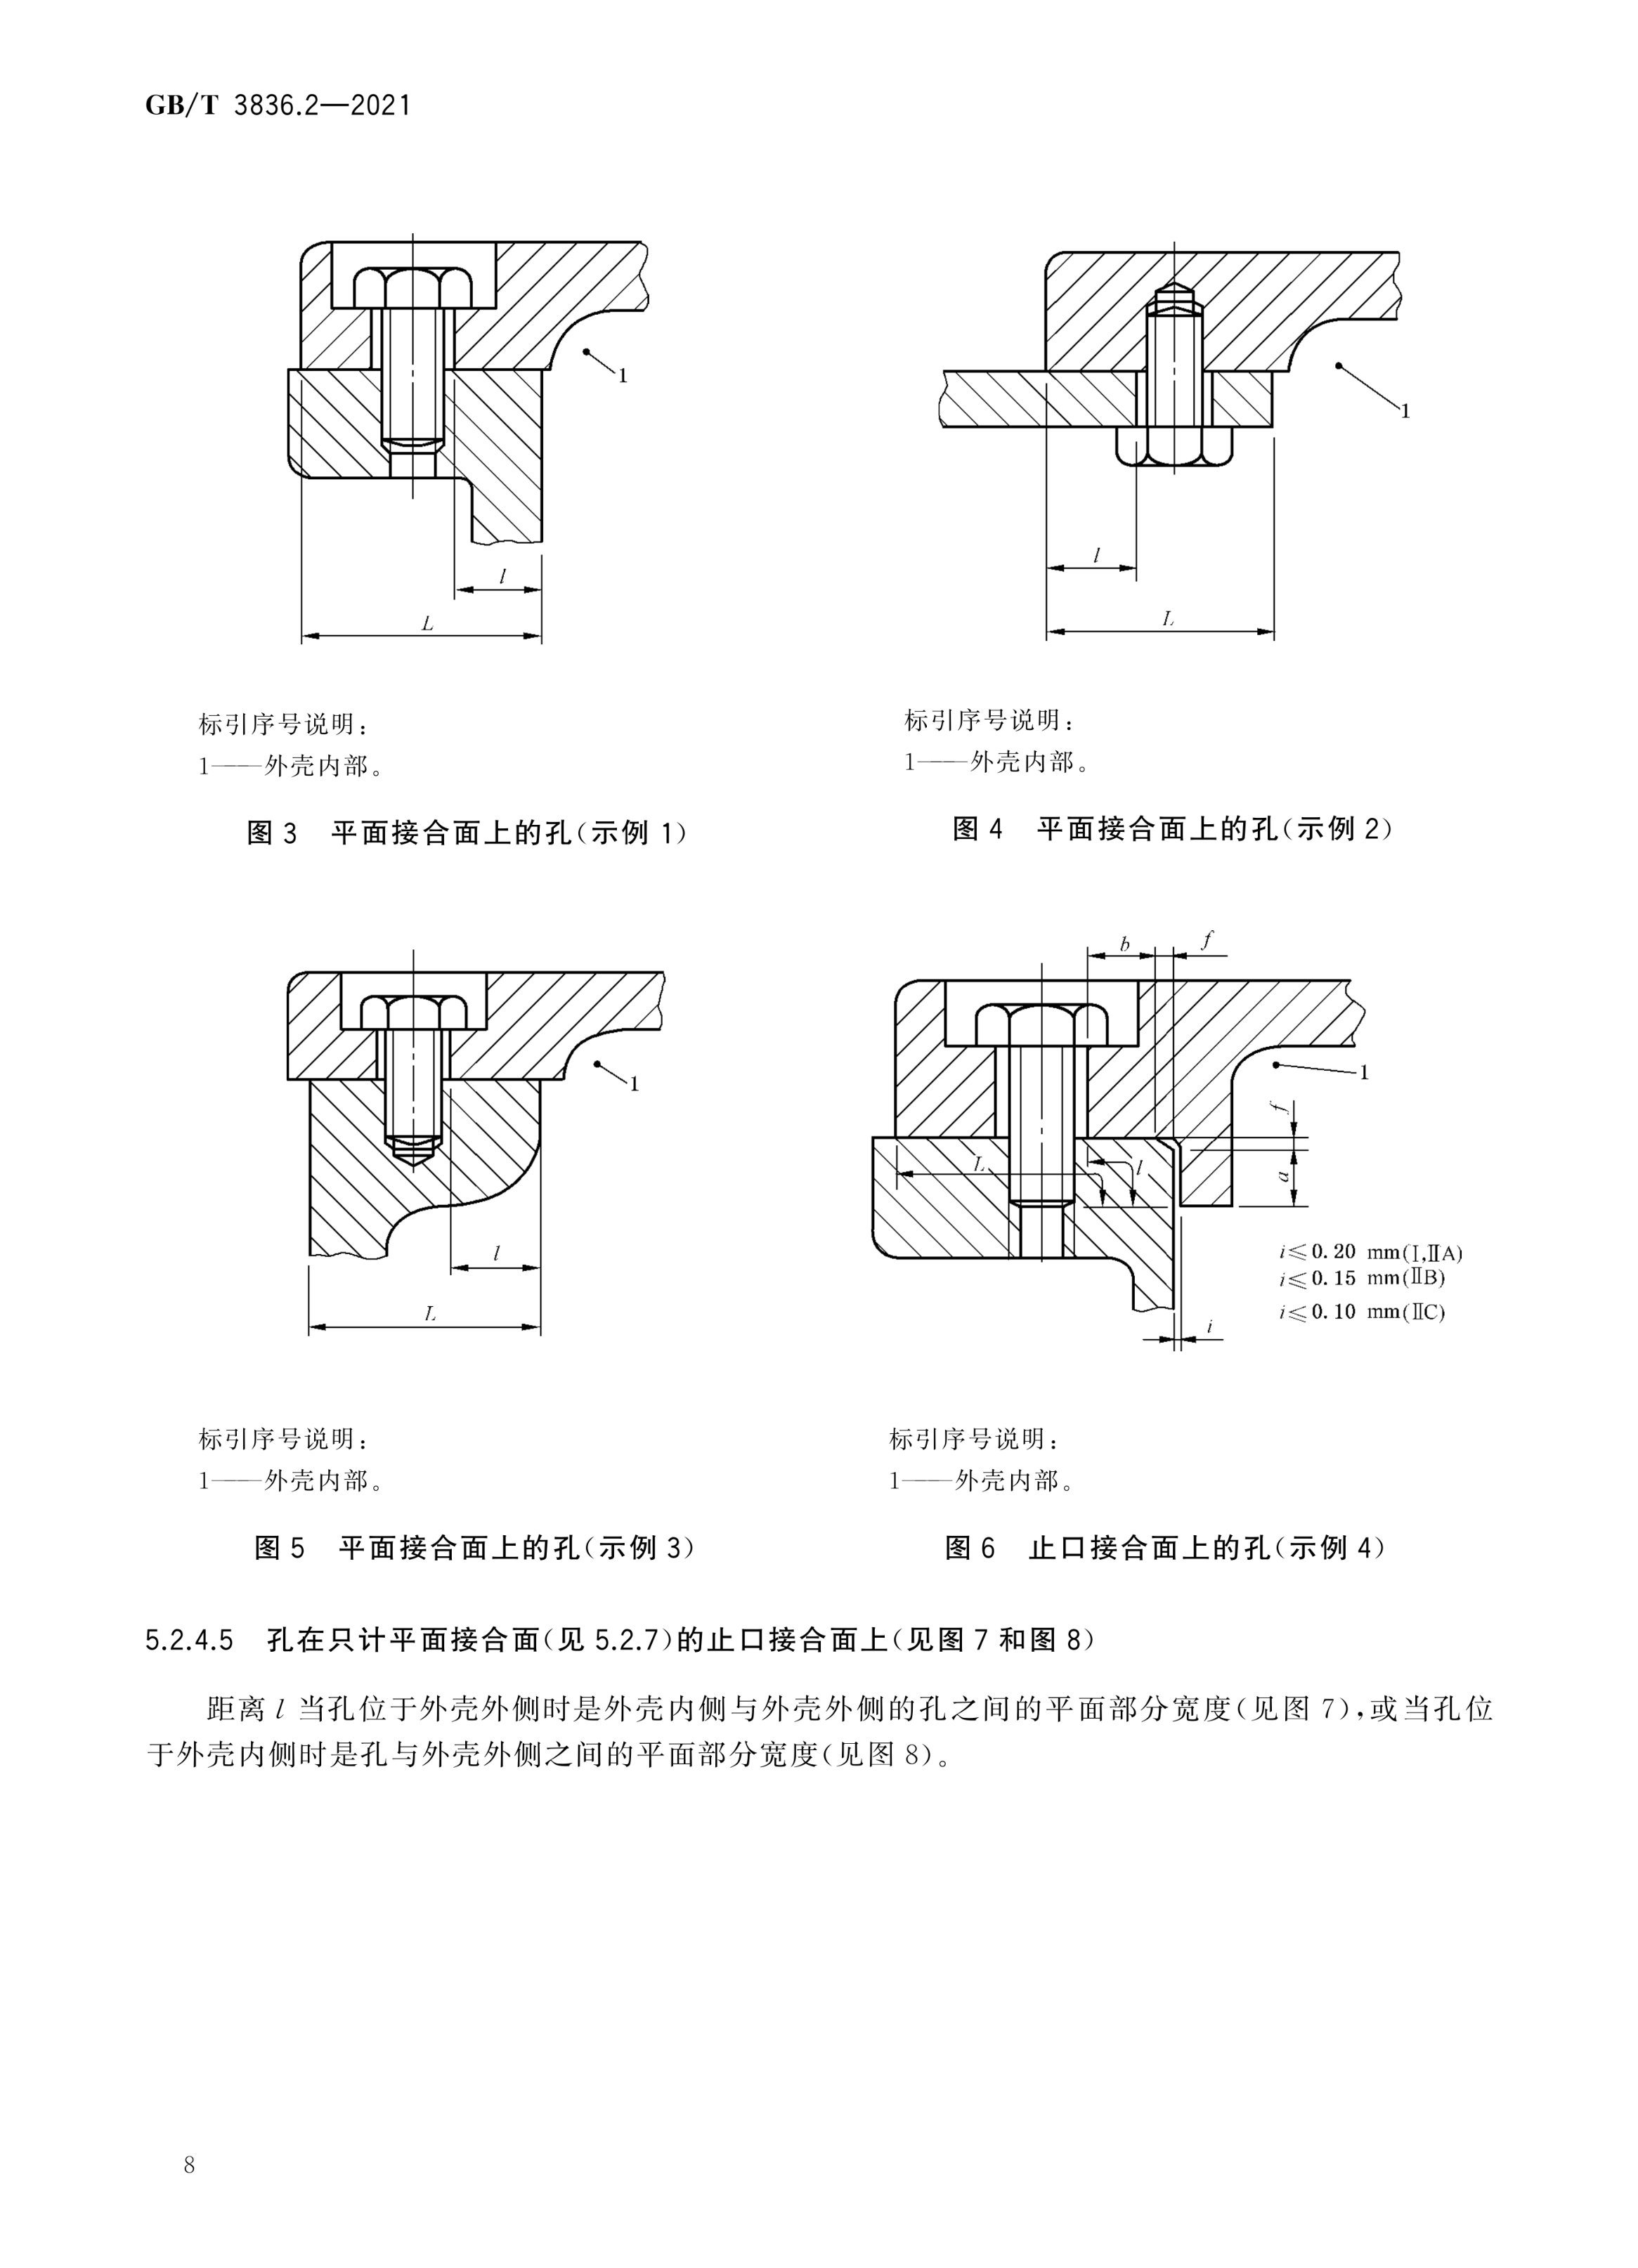
图源自 GB/T 3836.2—2021 第 5.2.4 节 图 3~图 6(平面/止口接合面上的孔 · 物理页 8)。说明性引用,标准正文请访问 国家标准全文公开系统 或 IEC Webstore 官方渠道获取。
4 种示例要点:
当止口接合面上需要加工孔时,距离 l 的起点是 "外壳内侧",而不是孔的物理边缘(见 5.2.4.5)。标准图 7 和图 8 分别表示孔位于外壳外侧/内侧时的 l 计算方法。
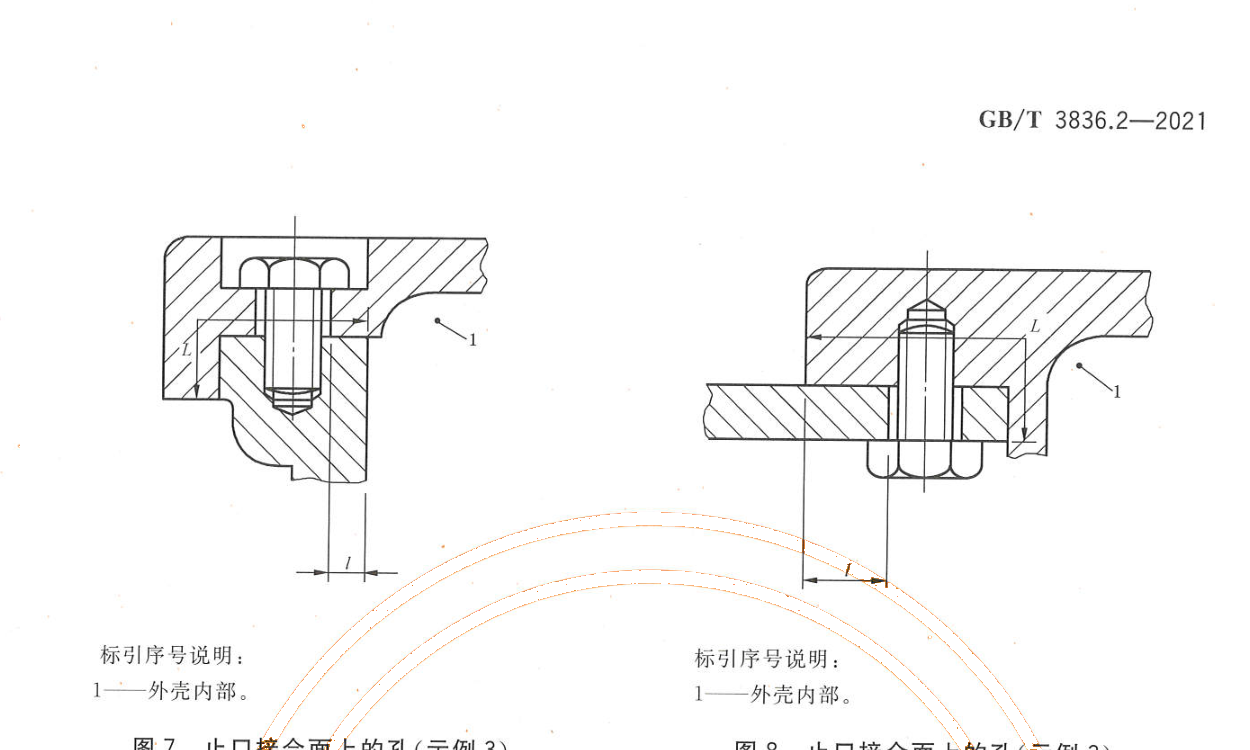
图源自 GB/T 3836.2—2021 第 5.2.4.5 节 图 7、图 8(止口接合面上的孔 · 物理页 9)。说明性引用,标准正文请访问 国家标准全文公开系统 或 IEC Webstore 官方渠道获取。
GB/T 3836.2 第 5.2.5 和 5.2.6 节分别规定了锥形接合面和圆弧面接合面。这两类接合面没有标准剖面图,仅以文字规定要点:
对于需要经常开启的大型隔爆外壳,应设置紧急断电开关,确保开门前电源已切断。
| 序号 | 试验项目 | 目的 | 判定准则 |
|---|---|---|---|
| 1 | 静压试验 | 验证外壳耐压强度 | 施加 1.5 倍参考压力,保压 10~60s,无变形/渗漏 |
| 2 | 过压试验(爆炸法) | 模拟真实爆炸工况 | 内部引爆后外壳不损坏、不传爆 |
| 3 | 不传爆试验 | 验证接合面有效性 | 外部混合物不被内部爆炸点燃 |
| 4 | 冲击试验 | 机械强度 | I 类 7J / II/III 类 4J,无裂纹/变形 |
| 5 | 热剧变试验 | 透明件可靠性 | 50°C 温差循环,不破裂 |
| 6 | 绝缘介电强度 | 电气绝缘 | 工频耐压通过 |
IIB 代表乙烯级别的爆炸性气体(MESG 0.5~0.9 mm),比 IIA 严格但比 IIC 宽松。然而当 IIB 设备可能接触到氢气(H₂)时,需要满足额外的特殊要求:
Ex d IIB + H₂ 的设备表示:基础按 IIB 设计,但额外通过了氢气相关测试| 项目 | 普通 IIB | IIB + H₂ |
|---|---|---|
| 最大间隙 i | 按 IIB 表 | 部分情况下按 IIC 表或中间值 |
| 参考压力 | 15 bar(典型) | 可能提高到 18 bar |
| 试验气体 | 乙烯/丙烷混合物 | 增加氢气试验 |
IIC 代表氢气、乙炔、二硫化碳等最易点燃的气体:
| 项目 | IIC 要求 | vs IIB 差异 |
|---|---|---|
| 最大间隙 i | ≤ 0.10 mm(小容积) | IIB 可达 0.20 mm |
| 接合面宽度 L | ≥ 12.5 mm(圆筒) | IIB 可为 9.5 mm |
| 螺纹啮合 | ≥ 6 扣完整 | IIB 可为 5 扣 |
| 参考压力 | 15~20 bar | IIB 为 12~15 bar |
| 外壳强度 | 壁厚更大 / 加强筋更多 | 同容积下 IIC 更厚重 |
| 表面粗糙度 | Ra ≤ 3.2 μm(推荐) | IIB 允许 Ra 6.3 μm |
想象一下:你设计了一个隔爆外壳,内部有两个腔室——主腔装电路板,接线腔装端子。两个腔之间有一个小孔连通。做型式试验时,点燃主腔里的爆炸性气体,结果测得的压力竟然是正常爆炸压力的 5 倍!外壳直接变形,试验不合格。
这不是仪器坏了。这就是压力重叠(pressure piling)——隔爆外壳设计中"最容易被忽视、后果最严重"的现象之一。标准 GB/T 3836.2—2021 专门为它写了定义(3.10 条)和试验方法(15.2.2.4 条)。本节用大白话讲清楚它是什么、为什么危险、怎么应对。
点击下方按钮切换「隔离」和「联通」两种方案,观察爆炸时两腔的压力变化差异。
🔎 上方为交互式动画演示,可重复播放。数据示意值仅供理解原理,非标准规定值。
标准原文定义(GB/T 3836.2—2021 第 3.10 条):
"由于在外壳的一个空腔或间隔内发生点燃,造成另一个空腔或间隔内被预压的气体混合物点燃时呈现的状态。"
翻译成工程语言,分三步走:
P = 100 × [293 / (Tatm + 273)] 只适用于常压起始条件;压力重叠时初始压力已非常压,该公式不再直接适用。
压力重叠主要影响 ⅡB 类设备(丙烷/乙烯环境)。标准第 15.2.2.4 条 规定了完整的试验方法:
📋 GB/T 3836.2—2021 第 15.2.2.4 条(已从标准 PDF 原文逐字核验)
| 试验步骤 | 具体要求 |
|---|---|
| 第一步:常规试验 | 采用 15.2.2.2 规定的相应级别的每种气体至少进行 5 次试验 (ⅡB 类 = 3 种气体:丙烷、乙烯、氢气,各 5 次,共 15 次) |
| 第二步:附加试验 | 接着还应采用 (24±1)% 氢气 / (85±1)% 甲烷 的混合物 至少重试 5 次试验 |
| 注 1 — 为什么要加做 H₂/CH₄ 混合气? 无压力重叠时,乙炔不产生典型压力;有压力重叠时,乙炔会产生不典型的高压。H₂/CH₄(85/15) 模拟的就是"有压力重叠时的乙炔等效行为"。 |
|
| 注 2 — 怎么判断"出现了压力重叠"?(二选一即判定存在)
a) 压力偏差判据:同一配置多次试验中,某个压力值与其它值的比例偏差 > 1.5 b) 压力上升时间判据:压力上升时间 < 5 ms (压力上升时间 = 从最大压力 10% 到 90% 所经过的时间,排除波形开头的平稳期) |
|
✔ 图 23 — 规则形状波(无/弱压力重叠)
压力从零平滑上升至峰值后下降,上升过程接近指数曲线。压力上升时间较长(通常 > 5 ms),波形光滑。
✖ 图 24 — 不规则形状波(压力重叠特征)
波形开头有一段平稳期(预压缩阶段,压力缓慢上升),然后突然陡升(二次点燃超压)。这个"先平后陡"的拐点是压力重叠的典型指纹。
坑 1 "多腔外壳"不自知
设计师只算了主腔容积,没意识到接线腔、按钮腔、显示窗腔通过电缆引入口或内部走线孔实际上已经和主腔"联通"了。型式试验时压力重叠爆发。
画一张内部空腔连通关系图:标出每个空腔及其之间的所有通路(包括电缆入口、穿线孔、安装间隙)。如果两个腔体之间有任何 > 1 mm² 的通路,就视为联通,按总容积计算并评估压力重叠风险。
坑 2 ⅡB 设备不做 15.2.2.4 附加试验
送检时只做了常规 15.2.2.2 的三种气体试验,漏掉了 H₂/CH₄(85/15) 附加试验。检测机构按 15.2.2.4 要求补做后发现压力偏差 > 1.5,判定压力重叠存在,参考压力需重新评定。
ⅡB 类设备送检前主动确认:是否进行了 15.2.2.4 规定的压力重叠判定试验?如果外壳有多腔结构,必须在型式试验委托书中明确包含此项。
坑 3 用"加强壁厚"对抗压力重叠
发现压力重叠后单纯加厚外壳壁板,不从结构上消除多腔联通。结果是壁厚增加但成本飙升,且不能根除风险(压力重叠倍数不确定,可能超出任何合理壁厚)。
正确对策按优先级:
➡ 首选:消除多腔——重新设计为一整个空腔(如果空间允许);
➡ 次选:完全隔离——腔体间用实体隔板彻底封死,不留任何通孔;
➡ 最后:加大通道——如果必须联通,通道截面积要足够大(标准提示"足够大的通道防止压力叠加"),使爆炸波能自由通过而不产生预压缩效应。
坑 4 Ⅰ类/ⅡA/ⅡC 设备忽略压力重叠
虽然 15.2.2.4 明确写的是"对于 ⅡB 类电气设备",但压力重叠的物理现象与气体类别无关——任何多腔隔爆外壳在特定条件下都可能产生。
Ⅰ类(矿用):甲烷环境下的多腔设备同样需要关注,尤其是含接线盒的起动器、组合电器。ⅡC 类:虽然标准条文未强制 ⅡC 做 15.2.2.4,但如果ⅡC 设备有多腔结构,建议参照执行——ⅡC 的参考压力本身就高(15~20 bar),叠加后更危险。ⅡA 类:风险最低,但大容积多腔设备仍不应忽视。
| 自查问题 | 如果是 → 行动 |
|---|---|
| 外壳内部是否有 ≥ 2 个空腔? | → 进入压力重叠风险评估 |
| 空腔之间是否有通孔/缝隙 > 1 mm²? | → 视为联通,按多腔处理 |
| 设备类别是否为 ⅡB? | → 型式试验必须包含 15.2.2.4 |
| 能否改为一整个空腔? | → 最佳方案,从根本上消除 |
| 如果不能合并,能否完全隔离? | → 用实体隔板封死所有通路 |
| 如果必须联通,通道够大吗? | → 参考 Ch5 通则"足够大的通道" |
参考压力由爆炸压力测定(标准 15.2.2)给出:在外壳内充入对应类别的爆炸性混合物并点火,测得的压力波形经 5 kHz(1±10%) 三点低通滤波平滑后,取多次试验的最大平滑压力作为 Pref。无法测定参考压力的小型设备,直接采用下表基准。
| 表 8 小型设备的相应压力(GB/T 3836.2—2021 表 8) | ||
|---|---|---|
| 容积 V | 类别 | 压力 / kPa |
| ≤ 10 cm³ a | I、IIA、IIB、IIC | 1 000 |
| > 10 cm³ | I | 1 000 |
| > 10 cm³ | IIA、IIB | 1 500 |
| > 10 cm³ | IIC | 2 000 |
a V ≤ 10 cm³ 这一档仅适用于焊接结构。
b 预期用于 -20 ℃ 以下环境温度的设备,上述压力须按下表系数增加。
| 表 7 降低环境条件的系数(GB/T 3836.2—2021 表 7) | |
|---|---|
| 最低环境温度 Ta,min | 试验系数 |
| ≥ -20 ℃ | 1.0 |
| ≥ -30 ℃ | 1.37 |
| ≥ -40 ℃ | 1.45 |
| ≥ -50 ℃ | 1.53 |
| ≥ -60 ℃ | 1.62 |
| 最小宽度 L / mm |
V ≤ 100 cm³ | 100 < V ≤ 500 cm³ | 500 < V ≤ 2000 cm³ | 2000 < V ≤ 5750 cm³ | V > 5750 cm³ | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| I | IIA | IIB | I | IIA | IIB | I | IIA | IIB | I | IIA | IIB | I | IIA | IIB | |
| 6 | 0.30 | 0.30 | 0.20 | — | — | — | — | — | — | — | — | — | — | — | — |
| 9.5 | 0.35 | 0.30 | 0.20 | 0.35 | 0.30 | 0.20 | 0.08 | 0.08 | 0.08 | — | 0.08 | 0.08 | — | 0.08 | — |
| 12.5 | 0.40 | 0.30 | 0.20 | 0.40 | 0.30 | 0.20 | 0.40 | 0.30 | 0.20 | 0.40 | 0.20 | 0.15 | 0.40 | 0.20 | 0.15 |
| 25 | 0.50 | 0.40 | 0.20 | 0.50 | 0.40 | 0.20 | 0.50 | 0.40 | 0.20 | 0.50 | 0.40 | 0.20 | 0.50 | 0.40 | 0.20 |
单位:mm,均为最大间隙 i。「—」表示该宽度不适用于此容积区间。
注意:表 2 中另有「滑动轴承」「旋转电机转轴/滚动轴承接合面」两组独立数值(例如滑动轴承 L=25 时为 0.50/0.40/0.30),不可与上方主表混用——这是最常见的抄表错误。
| 接合面类型 | L / mm | V ≤ 100 | 100 < V ≤ 500 | 500 < V ≤ 2000 | V > 2000 |
|---|---|---|---|---|---|
| 平面接合面 | 6 | 0.10 | — | — | — |
| 9.5 | 0.10 | 0.10 | — | — | |
| 15.8 | 0.10 | 0.10 | 0.04 | — | |
| 25 | 0.10 | 0.10 | 0.04 | 0.04 | |
| 圆筒形接合面 | 9.5 | 0.10 | 0.10 | — | — |
| 止口接合面 [图 2b)] | 12.5 | 0.15 | 0.15 | 0.15 | — |
| 25 | 0.15 | 0.15 | 0.15 | 0.15 | |
| 40 | 0.20 | 0.20 | 0.20 | 0.20 | |
| 止口接合面 [图 2a)] c≥6 d≥0.5L, f<1 | 12.5 | 0.15 | 0.15 | 0.15 | — |
| 25 | 0.185 | 0.18 | 0.185 | 0.18 b | |
| 40 | 0.20 c | 0.20 c | 0.20 c | 0.20 c | |
| 带滚动轴承旋转电机 轴承压盖圆筒接合面 | 40 | 0.30 | 0.30 | 0.30 | 0.30 |
b 若 f < 0.5 mm,圆筒部分最大间隙可增大到 0.20 mm。
c 若 f < 0.5 mm,圆筒部分最大间隙可增大到 0.25 mm。
d 滚动轴承行:仅适用于带滚动轴承的旋转电机轴承压盖圆筒接合面(GB/T 3836.2—2021 表3)。IIC 类选型请务必以标准原文表 3 为准。
矩形隔爆外壳的壁板可简化为四边固定、受均布载荷的矩形薄板,最大应力出现在板中心。按弹性小挠度理论:
| 应力系数 C | |||||||
|---|---|---|---|---|---|---|---|
| a / b | 1.0 | 1.1 | 1.2 | 1.3 | 1.4 | 1.5 | ≥ 1.6 |
| C | 0.1374 | 0.1602 | 0.1812 | 0.1968 | 0.2100 | 0.2208 | 0.2208 |
计算案例 IIB 类隔爆控制箱
外形 1000 × 750 × 350 mm,Q235-A 钢板焊接,设计压力 p = 1 MPa,安全系数 k = 1.3,σT = 240 MPa。
① 大面(底板 1000×750):a/b = 1.33,插值 C ≈ 0.1990,b = 75 cm
δ₁ = 75 × √(1.3 × 0.1990 × 1 / 240) = 75 × 0.03283 = 2.46 cm ≈ 24.6 mm
② 小面(顶板 750×350):a/b = 2.14 > 1.6,C = 0.2208,b = 35 cm
δ₂ = 35 × √(1.3 × 0.2208 × 1 / 240) = 35 × 0.03458 = 1.21 cm ≈ 12.1 mm
③ 侧板(1000×350):a/b = 2.86,C = 0.2208,b = 35 cm → δ₃ = 12.1 mm(与②相同,因为短边相同)
④ 大面加十字加强筋:面板被分成 4 个 500×375 区块,a/b = 1.33,C = 0.1990,b = 37.5 cm
δ₁′ = 37.5 × 0.03283 = 1.23 cm ≈ 12.3 mm → 壁厚从 24.6 mm 降到 12.3 mm,减半
⑤ 结论:加筋后大面与小面基本一致,整箱壁厚取 15 mm,兼顾强度与加工一致性。(本案例数值经有限元模拟与防爆试验验证合格)
| 焊接方式 | 100% 无损探伤 | 局部无损探伤 | 不做无损探伤 |
|---|---|---|---|
| 双面对接焊 | 1.0 | 0.9 | 0.7 |
| 单面对接焊(有垫板) | 0.9 | 0.8 | 0.7 |
| 单面对接焊(无垫板) | 0.75 | 0.7 | 0.6 |
| 对比项 | 焊接加筋 | 机加工预留(压铸/铸造一体) |
|---|---|---|
| 适用壳体 | 钢板焊接、不锈钢焊接 | 压铸铝、铸铝、铸铁 |
| 成型方式 | 筋板焊接固定于壳体内壁 | 模具预留,与壳体一次铸造成型 |
| 筋高范围 | 壁厚的 3~5 倍 | 壁厚的 2~4 倍 |
| 优点 | 灵活可变,适合非标大尺寸壳体 | 整体性好、无焊缝、外观整洁 |
| 缺点 | 存在焊接变形与焊缝缺陷风险 | 模具成本高、修改困难 |
| 适用批量 | 单件、小批量、非标定制 | 中大型批量、标准化产品 |
焊接加筋要点:筋板宽度取壁厚的 3~5 倍、厚度取壁厚的 1.0~1.5 倍;纵横交错布置,把面板分割成 a/b ≤ 1.5 的区块;筋板与壳体须连续焊,点焊在爆炸压力下易脱开;重要筋板建议做渗透检测(PT);焊后须校平或去应力。
压铸/铸造加筋要点:筋与壁厚均匀过渡,避免截面突变造成缩孔、裂纹;筋根圆角 R ≥ 2 mm 防应力集中;压铸工艺中筋厚不宜超过壁厚的 0.8 倍以防缩松;布置须利于充型与脱模,避免深腔、倒扣;铸后可用 CNC 精加工保证接合面平面度。
试验前准备
| 对比项 | 型式试验(过压) | 例行试验 |
|---|---|---|
| 目的 | 验证设计是否符合标准 | 确保每台隔爆外壳合格 |
| 样品 | 代表性样品(通常 2 件) | 逐台,或满足免检条件 |
| 压力(静压法) | 1.5 × Pref,不做例行则 4 倍,批量替例行则 3 倍 | 1.5 × Pref |
| 动压法 | 可替代静压法;IIC 类每种气体 3 次 | 可按 15.2.3 方法二执行 |
| 焊接结构 | — | 含焊接结构的外壳必须做例行静压 |
免做例行过压试验的条件(16.2,不含焊接结构的外壳):容积 ≤ 10 cm³;或容积 > 10 cm³ 且已按 4 倍参考压力的静压完成规定的型式试验。
坑 1 接合面间隙"无意超标"
图纸标注合格,实际加工后平面度超差,局部间隙超标;法兰厚度不足导致螺栓紧固后翘曲。
加工后检测平面度;大面板增加工艺加强筋减少变形;止口接合面的圆筒部分与平面部分分别标注间隙,不能只标总宽度 L;校核法兰刚度。
坑 2 壁厚"经验主义"不计算
照搬同类产品壁厚,容积增大后仍用原厚度,静压试验时面板鼓包变形。
容积 > 2 L 必须做壁厚理论计算;长边 > 500 mm 的面板必须设计加强筋并纵横交错分割成近正方形区块。
坑 3 紧固件"偷工减料"
螺栓间距过大、规格偏小,爆炸压力下法兰张开导致间隙超标甚至螺栓断裂。
螺栓和螺母不准许使用塑料或轻合金材质;拧入螺孔长度:钢件 ≥ 1 倍螺栓直径,铸铁/铜/铝件 ≥ 1.5 倍;不透螺孔底部至内腔的壁厚 ≥ 螺栓直径的 1/3 且 ≥ 3 mm;紧固后须留 ≥ 2 倍防松垫圈厚度的螺纹余量;同规格、对角均匀紧固,弹簧垫圈压平即可。
坑 4 焊接结构"暗藏缺陷"
焊缝未焊透、夹渣、气孔,静压试验时开裂或渗漏。
明确焊缝系数 φ 并计入壁厚公式;重要焊缝做无损检测(MT/PT/UT),至少做外观与渗透检查;厚板与大尺寸壳体焊后去应力;含焊接结构的外壳必须做例行静压试验,不能免检。
坑 5 隔爆面"画蛇添足"
在隔爆接合面上刷漆、喷塑或加普通橡胶垫,以为密封更好,实则破坏隔爆性能。
隔爆接合面严禁刷漆、喷塑;可涂薄层非凝结性防锈油脂(如矿脂、皂稠化矿物油)或磷化处理;弹性衬垫不得隔断接合面且不计入隔爆宽度;需防水防尘时,在隔爆路径之外增设密封圈沟槽;电镀层厚度 > 0.008 mm 时,须按无镀层状态验证间隙与传爆性能。
坑 6 容积计算"算大不算小"
只算主腔,忽略接线腔与互连空腔,按小容积选了偏窄的接合面,实际总容积超标。
按内部总净容积计(扣除不可拆分内装件);腔体间有通孔连通的按总容积计,完全隔离的可分别计;灯具在未装光源时测定;容积处于分档边界时按高一档设计。
坑 7 试验后"不修不换"
静压试验后外壳有轻微变形但未破裂,认为可以继续使用。
试验后必须复测接合面间隙,有永久性增大即判废;型式试验样品不得作为正品出厂;例行抽检不合格须追溯同批次,扩大抽检或全检。
这一节常被设计端忽略,却是方案阶段就必须锁定的前提——材质成分不达标,后面所有壁厚与间隙计算都白做。
8.2 I 类设备(煤矿井下) ★ 矿用客户高频踩坑点
8.3 II 类设备(工厂气体环境)
8.4 III 类设备(粉尘环境)
8.5 铜合金
| 接合面类型 | IIA (mm) | IIB (mm) | IIC (mm) |
|---|---|---|---|
| 平面法兰(V≤100cm³) | i ≤ 0.30 | i ≤ 0.20 | i ≤ 0.10 |
| 圆筒形(止口) | i ≤ 0.30, L ≥ 6 | i ≤ 0.20, L ≥ 9.5 | i ≤ 0.10, L ≥ 12.5 |
| 螺纹接合面 | ≥ 5 扣 | ≥ 5 扣 | ≥ 6 扣 |
* 精确值请以 GB/T 3836.2 原文表 1~表 4 及容积修正系数为准
| 文件 | 要点提示 |
|---|---|
| 总装配图 | 标注所有接合面尺寸(i/L)、容积 V、材质 |
| 零件图 | 接合面零件的公差、粗糙度、硬度 |
| 计算书 | 强度校核(壁厚/加强筋)、间隙计算 |
| 说明书 | 安装/维护/限制条件(X 条件) |
| BOM 表 | 非金属材料证明、紧固件规格 |
| # | 差异项 | GB/T 3836.2 | IEC 60079-1 | 影响 |
|---|---|---|---|---|
| 1 | I 类矿用设备冲击能量 | 7 J | 4 J | ⚠️ 高 |
| 2 | 煤尘表面温度上限 | 150°C | 无此硬限 | ⚠️ 高 |
| 3 | 引用标准体系 | GB 系列 | EN/ISO 系列 | 💡 低 |
| 4 | 试验报告格式 | CNEx 格式 | 各机构自定 | 💡 低 |
| 5 | 电缆引入装置 | 补充了国内常用型号 | 以欧洲型号为主 | 💡 低 |
| 送检前自查 | 要点 |
|---|---|
| ✅ 接合面 | 间隙 i 符合气体分组表;宽度 L 足够;粗糙度达标 |
| ✅ 紧固件 | ≥M6;有防松;孔不穿壳;无裸露杯头 |
| ✅ 强度 | 计算书齐全;壁厚/加强筋合理;通过静压预估 |
| ✅ 材料 | 塑料件防静电;轻合金成分合规 |
| ✅ 透明件 | 钢化玻璃/PC;热剧变试验通过 |
| ✅ 标志 | Ex d IIB/IIC T× Gb/Gc 正确;证书号齐全 |